

ブラスト加工とは?代表的な加工方法の原理とメリット・デメリット

目次

ブラスト加工とは?
ブラスト加工に使われる研磨材

ブラスト加工の目的と効果

除去-研磨材を衝突させることで表面に付着している錆、塗膜、樹脂、汚れ、酸化被膜などを除去します。

研削-研磨材が表面を削ることで表面を粗面化させます。

改善-研磨材が表面を何度も叩く事で表面を改善します。
ブラスト加工の分類


【技術解説】大型サンドブラストの品質と規格

塗装寿命、すなわち「製品寿命」を左右する素地調整の最高峰、サンドブラスト。
SSPCやISOなどの国際規格に基づいた厳格な品質管理から、原田鉄工の全天候型屋内設備の詳細まで詳しく解説しています。
ブラスト加工4種類の原理とメリット・デメリット
エアーブラスト(別名:乾式ブラスト)

- 特徴
- 加工目的
- 比重の軽いガラスなどから重量のある鋼など豊富な種類・サイズを使用できる。
- ノズルの形状を変更する事で、配管内部や入り組んだ製缶品の内側など特殊な製品も均一に加工可能。
- 加工目的、製品形状、製品素材など最も広く汎用性に優れている。
- 圧縮空気と一緒に研磨材を噴射するため、研磨材と粉塵が広範囲に飛散する。
- 圧縮空気の力で強度の無い製品は変形や歪みが発生する場合がある。
- 作業員の防具の他、粉塵飛散防止の専用設備、集塵装置、研磨材の回収設備、大型コンプレッサなどの設備が必要で初期コスト・運用コストが高い。
ショットブラスト(別名:機械式ブラスト)

- 特徴
- 加工目的
- 構造的にシンプルかつ自動で加工を行う為、設備などの初期コストや運用コストを抑える事が可能。
- 広範囲に研磨材を投射するため、大面積の加工が容易。
- 球状の研磨材を使用するため、粉塵の発生・飛散が比較的少ない。
- 一定の方向・距離・角度から投射するため、複雑な形状などは加工が難しい。
- 加工力を調整できないので、精度の高い加工には不向き。
- 研磨材の種類に制限があるため、対応できる加工が限定的。
ウェットブラスト(別名:湿式ブラスト)

- 特徴
- 加工目的
- 薄物、電子部品、プラスチックなどのデリケートな素材への損傷を最小限に抑えた加工が可能。
- 通常では扱えない微粒子を研磨材として使用できる。
- 水と研磨材を混合しているため、粉塵の発生が少ない。
- 水に弱い、錆びやすい、濡れる事で性質が変化する素材などは加工できない。
- 研削力が低いので、対応できる加工に限りがある。
- エアーブラストに追加して水を循環・研磨材と混合・攪拌させる装置、排水等の設備が必要となり初期コスト・運用コストが最も高い。
バキュームブラスト(別名:吸引式ブラスト)
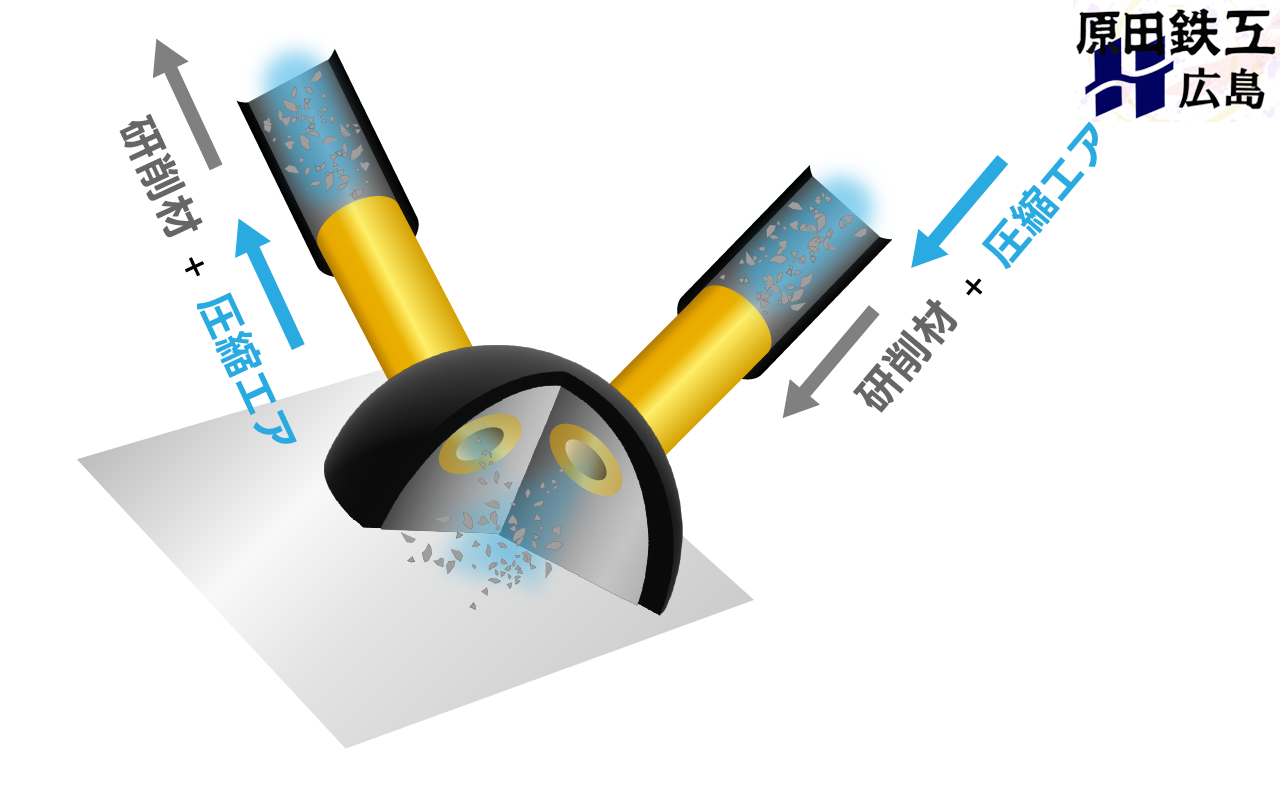
- 特徴
- 加工目的
- 研磨材の飛散・粉塵の発生がほとんどないため、屋外工事において最小限の養生作業で済む。
- 研磨材の飛散がほとんどないので、同一空間で複数人の同時加工が可能。
- 機材・設備がコンパクトなので、運搬と設置が容易。
- 研削力が高くないので、小面積でも加工に時間と労力が必要となります。
- ノズルを加工面に密着させる必要があるので、基本的に平滑面の加工に限定される。
- 研磨材の種類に制限があるため、対応できる加工も限定的です。
ブラスト加工の重要性


▶ 関連記事:あわせて読みたい「ブラスト規格と素地調整・下地処理の解説|ISO・SSPC・ケレン比較」
世界中で用いられる各種ブラスト規格(SSPC SP-10やISO Sa2.5など)の詳細や、ケレン区分との対応関係、表面清浄度(除錆度)の基準を詳しく解説。
要求仕様に応じた正確な素地調整を行うための基礎知識を紹介しています。
ブラスト規格についての技術的な詳細はこちらをご覧ください。
ブラスト加工後の塗装
せっかく清浄化された表面も酸素・水分と接触することで腐食が進行していくので、早急に塗装などの防錆処理を行う必要があります。
一般的に素地調整後は4時間以内に塗装することが好ましいとされています。


まとめ
- ブラスト加工を行う「周辺環境」
- ブラスト加工対象となる製品の「素材」「形状」「強度」
- ブラスト加工を行う「目的」
- ブラスト加工に使用する「研磨材の種類」


広島のブラストは原田鉄工にお任せください
創業より80年間、海上・海中といった厳しい環境下にも耐える重防食塗装を専門としてきました。
1種ケレン(大型ブラスト)による強力なアンカー効果
密着性を高める最適な表面粗さを形成し、塗膜の剥離を根本から防ぎます。
フラッシュラスト(錆戻り)を防ぐ迅速なプライマー処理
大型ブラストから塗装まで自社一貫体制だからこそ、素地調整後のベストなタイミングで塗布します。
20〜30年以上の耐久性を生み出す「多層防御システム」
下塗り(防錆)・中塗り(膜厚)・上塗り(耐候性)の役割に応じた塗料を組み合わせ、圧倒的な塗膜厚を形成します。
データに基づく厳格な品質管理とエビデンス(施工記録)の発行
露点・鋼板温度・結露リスク管理から電磁式膜厚計による測定まで、目視だけに頼らない数値管理を徹底しています。
大型製缶・ブラスト加工から重防食塗装まで、一元管理による短納期・高品質施工は原田鉄工へお任せください!

▶ 関連記事:あわせて読みたい「重防食塗装とは?一般塗装との違いと仕組み」
原田鉄工が誇る重防食塗装の専門技術と厳格な品質管理体制(膜厚・環境測定・エビデンス発行)について徹底解説。
20〜30年以上の耐久性を生み出す多層防御システムや施工の流れを詳しく紹介しています。
重防食塗装についての技術的な詳細はこちらをご覧ください。

原鉄メールマガジン


用語解説|ブラスト加工で使われる基礎用語まとめ
- 塗膜(英語:Coating film)
塗装した塗料が完全硬化した塗料の被膜。
塗膜により塗装対象物を覆い隠す事でサビや劣化から保護します。 - ブラスト(ショットブラスト/グリッドブラスト/サンドブラスト/1種ケレン 英語:Blast)
高圧で圧縮した空気を研削材と呼ばれる粒と一緒に噴射し、製品に衝突させることで表面のゴミ、汚れ、塗装などを除去します。
またブラストによって表面は微細な凹凸が形成されるため、塗料などコーティングの密着性が向上。
塗装前の素地調整や梨地加工などに使用されている。 - 研磨剤(研削材/研掃材/メディア)
ブラストで使用される加工対象物に直接ぶつけるための粒子です。
球体、多角形状などの形状や粒径、材質が多くの種類が存在するため、対象物の材質や処理効果に合わせて研磨剤を選定する。
表面処理(英語:Surface treatment/Surface preparation)
素材表面の性質を向上させる目的に行う処理のことです。
研磨・塗装・メッキ・熱など多くの処理方法があります。- 素地調整(英語:Surface preparation)
下地処理(英語:Surface treatment/Surface preparation)
下地をより塗装に適した状態にする処理の事です。
下地は既に防錆処理を施された面の事を言い、塗り重ねなどを行う前に行う処理となります。
疲労強度(英語:Fatigue strength)
材料に曲げや引っ張りといった力を繰り返し与えた時、壊れず耐えられる限界の力。
針金は一度曲げても折れませんが、何度も繰り返すことでポキッと折れてしまいます。
この折れるまでの耐久力が「疲労強度」となります。- アンカー効果(投錨効果/ファスナー効果)
接着剤や塗料などの流動性が高い物質が表面にある微細な凹凸に入り込み、硬化する事で釘や楔のように引っかかり密着性が向上する原理。
素地調整で行う研磨・目粗し作業は表面積の増加とこのアンカー効果を期待して行われています。 - 耐摩擦性能(耐摩耗性 英語:Abrasion resistance / Wear resistance)
物体が接触や摩擦を受けながら運動する際、表面の削れや摩耗に耐える性質。
機会の部品寿命や耐久性に直結する極めて重要な要素です。 - ショットピーニング(英語:Shot peening)
金属の表面に球状の粒子を高速で衝突させる表面処理。
球状の粒子(ショット)により表面には丸みを帯びた窪みが多数形成される。
潤滑性や耐摩耗性向上、疲労強度や表面硬度の向上、圧縮残留応力の付与など多くの効果がある。 - ケレン
ケレンは元々英語のクリーン(Clean)から来ているようで、塗装前の下地を綺麗にするという意味になります。
1種ケレン~4種ケレンまで工法と除錆率により分類される。
原田鉄工の技術紹介


